Mundo Corporativo
Qualidade da água define desempenho de eletrolisadores
A pureza exigida pelas células AEM, de água do mar e PEM torna as estações de tratamento uma variável direta para a estabilidade, a vida útil e os custos da produção de hidrogênio, inclusive com a recuperação de eletrodos de titânio e de irídio

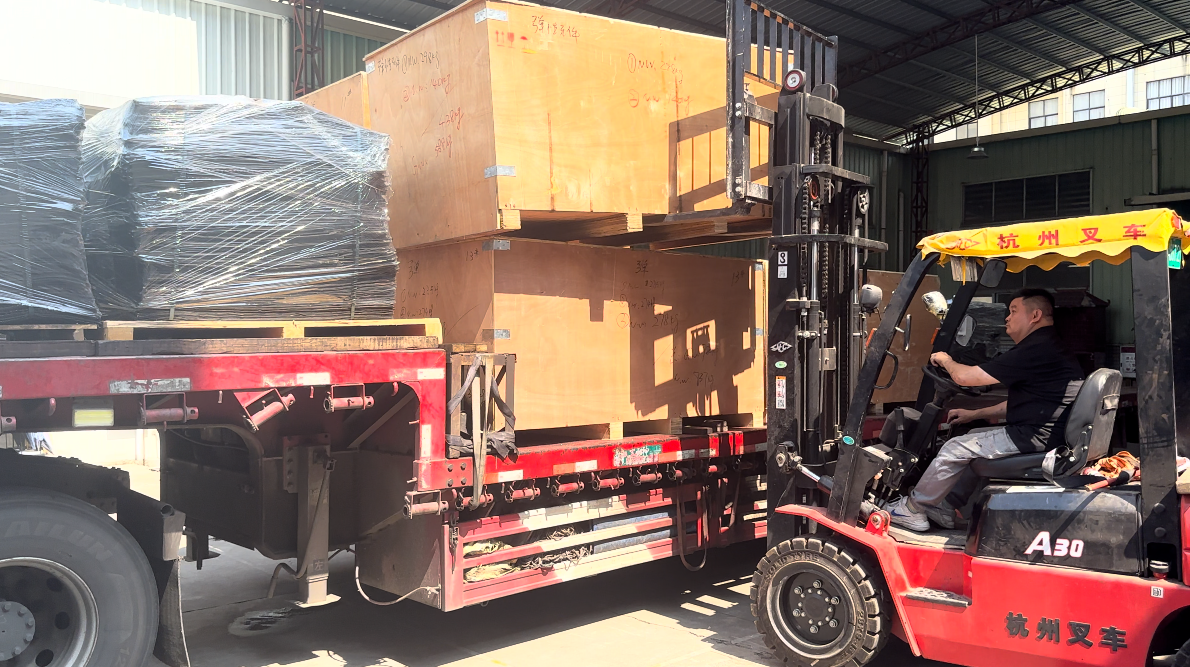
A qualidade da água fornecida pelas estações de tratamento é o elo central entre essas unidades e as células eletrolíticas de membrana de troca aniônica (AEM), de água do mar e de membrana de troca de prótons (PEM) usadas na produção de hidrogênio. Como cada tecnologia exige água com pureza específica, cabe às estações e aos sistemas de tratamento associados purificar fontes como esgoto municipal, água do mar e água doce, transformando-as em água-matéria-prima compatível com os padrões de entrada dos equipamentos.
As exigências variam de forma significativa entre os três tipos de células, o que define o grau de integração com as estações e as abordagens técnicas adotadas. Em algumas pesquisas internacionais, as estações de tratamento já são posicionadas como eixo estratégico do ciclo água-energia, uma vez que a qualidade da água de saída condiciona a escolha da tecnologia e os custos operacionais das células eletrolíticas a jusante.
Relação muda conforme o tipo de célula
Nas células AEM, o acoplamento com as estações vem sendo redefinido por dados experimentais. Um estudo em escala piloto que utilizou como alimentação o efluente terciário de uma estação de tratamento de esgoto urbano mostrou que a combinação de ultrafiltração e osmose reversa só reduz a condutividade da água a cerca de 15 µS/cm. Com essa água, as células AEM registram perda de desempenho de aproximadamente 82%, causada pela inativação do catalisador e pelo aumento da resistência interna provocados por traços residuais de poluentes.
Com uma etapa de polimento por eletrodesionização (EDI) após a osmose reversa, a condutividade cai para até 1 µS/cm, com remoção de 98% ± 3% dos micropoluentes, e a perda de desempenho fica limitada a cerca de 2%, nível equivalente ao da água ultrapura. O resultado demonstra que a EDI é etapa indispensável para que uma estação converta efluentes de segundo ou terceiro estágio em água utilizável por esse tipo de célula.
Nas células de água do mar, a dependência das estações se manifesta na necessidade de dessalinização. A eletrólise direta ainda é limitada pela corrosão dos eletrodos e por reações paralelas de produção de cloro, e o esquema comprovado atualmente combina dessalinização e eletrólise. Em um teste piloto industrial de 20 kW, o calor residual da eletrólise alcalina foi usado na dessalinização por destilação a vácuo em baixa temperatura e, ao longo de 100 dias de operação estável, o sistema produziu 3,8 Nm³ de hidrogênio e 1,2 kg de água doce por hora. Ampliado para 250 kW, alcançou 48 Nm³ de hidrogênio e 31,6 kg de água doce por hora, com eficiência elétrica 14,4% superior à da eletrólise alcalina que usa apenas água doce. Outro sistema integrado, que reúne osmose reversa, eletrolisador e energia fotovoltaica flutuante, foi projetado para Omã com produção estimada de 1.755 kg de hidrogênio por dia e custo nivelado da água de US$ 1,80 por metro cúbico.
Os eletrolisadores PEM apresentam os requisitos mais rigorosos de qualidade da água. No projeto comercial de produção de metanol por eletrólise em Kassø, na Dinamarca, o eletrolisador PEM de 50 megawatts (MW) da Siemens Energy necessita de 10 mil litros por hora de água ultrapura com condutividade inferior a 0,1 µS/cm. O abastecimento passa por uma cadeia em série de osmose reversa, desgaseificação por membrana, EDI e leito misto, e a osmose reversa atinge recuperação de água de 90%. O caso indica que, em estações destinadas a células PEM, o controle contínuo da condutividade e do carbono orgânico total deve ser priorizado, pois qualquer oscilação na etapa inicial se reflete diretamente na pilha eletrolítica.
Como as estações de tratamento podem reduzir custos
O material de eletrodo inativado durante a operação das células eletrolíticas nas estações de tratamento possui valor de recuperação quantificável. Nos eletrodos de óxidos metálicos mistos com base de titânio, amplamente usados nas etapas de desinfecção e oxidação eletroquímica, a falha do revestimento catalítico não significa que a matriz de titânio e os metais preciosos estejam esgotados.
Após testes e avaliações, a matriz de titânio que mantém integridade mecânica pode ter o revestimento residual removido por descascamento controlado e receber nova camada. O custo de recondicionamento pode ser cerca de 50% menor que o da aquisição de componentes novos, a depender do grau de corrosão da matriz, do teor do revestimento residual e dos requisitos do processo de recobrimento.
A taxa de recuperação do irídio também tem espaço significativo de melhoria em relação às práticas industriais atuais, e avaliações técnicas de processos em escala apontam ser possível atingir taxas muito superiores a cerca de 20%. Ao mesmo tempo, a compatibilidade entre a limpeza e o recobrimento da camada de transporte porosa de titânio já foi comprovada internamente.
Nesse cenário, o papel das estações de tratamento não é o de um fornecedor passivo, mas o de uma variável direta que determina se as células eletrolíticas podem operar de forma estável e manter sua vida útil. Da escolha do processo de purificação ao reaproveitamento de titânio e metais preciosos, a gestão da água e dos componentes passa a influenciar o custo da produção de hidrogênio.

Website: https://www.dongshengjs.com



Lançado no Brasil em 1959, o Fusca era o carro preferido do meu avô por um motivo simples: o motor a ar dispensava radiador e água
Para muita família brasileira, o Fusca é lembrança de passeio de domingo, de viagem apertada e de avô ao volante....

Adicione uma colher deste pó ao café da manhã: o ingrediente que ganhou fama por seus possíveis benefícios para cabelos, pele e articulações
O colágeno em pó virou companhia de cafés, vitaminas e iogurtes para quem busca cuidar da aparência e das articulações....
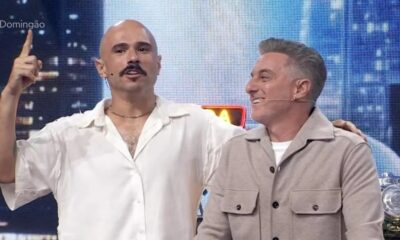

Ed Gama surpreende Luciano Huck ao vivo com piada sobre nova novela da Globo
O humorista Ed Gama ironizou a nova novela das seis da TV Globo, “Lá na Minha Terra”, durante a edição...